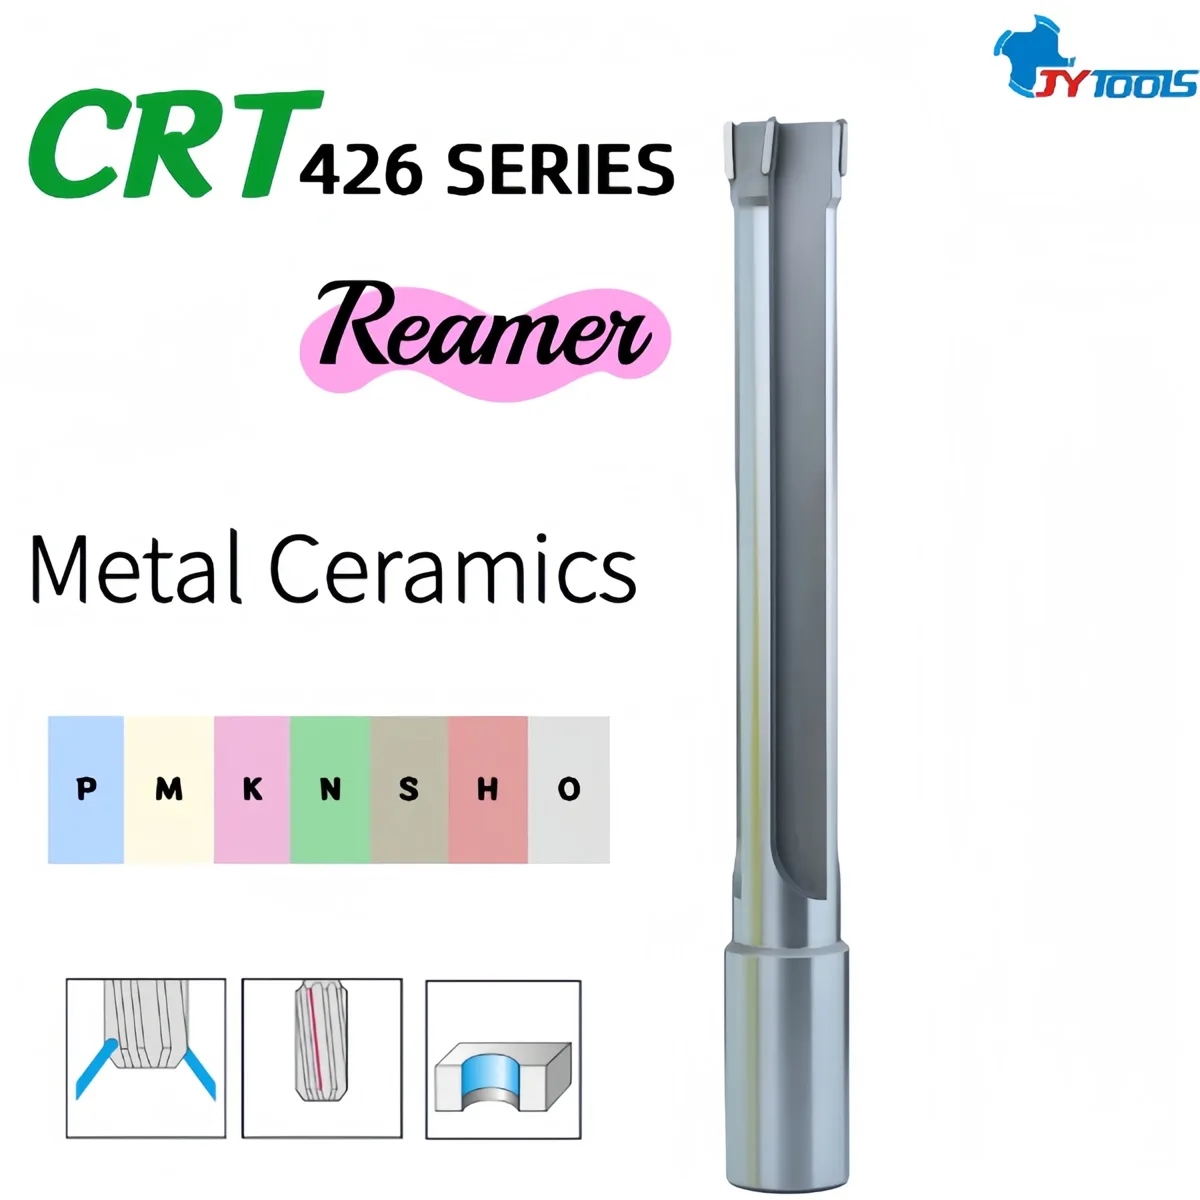
Escariador de cuatro filos
Los escariadores de metal-cerámica de la serie CRT426 son herramientas de alta precisión diseñadas por JIAYI Tools para mecanizar agujeros en materiales difíciles de mecanizar, como acero templado HRC 35–45 y acero inoxidable de alta dureza. Incorporan un innovador filo de metal-cerámica nanocompuesto que logra «desgaste nulo y acabado tipo espejo» en las paredes del agujero durante el mecanizado a alta velocidad, y resuelve por completo los problemas de los escariadores tradicionales al mecanizar materiales de alta dureza, como el desgaste y el acabado superficial insuficiente. Ofrece una solución revolucionaria de mecanizado de agujeros para los sectores de moldes, automoción y aeroespacial.
| Referencia | Serie CRT426 |
|---|---|
| Tipo | Cermet soldado |
| Nombre del producto | Escariador para agujeros profundos / Escariador para agujeros pasantes |
| Tamaño de ejemplo | D27.35 × 28L × D24 × 386L |
| OEM / ODM | Fabricado según sus muestras o planos |
| Origen | Shenzhen, China |
Detalles de diseño que mantienen el escariado estable, preciso y sin vibraciones.
Con cerámica nanocompuesta de Ti (C,N)+Al₂O₃, esta formulación alcanza una dureza de hasta HV4200, 30% superior a la del metal duro. Además, la adición de una fase de tenacidad WC-Co mejora la resistencia al astillado en 40%, lo que la hace idónea para el mecanizado continuo de acero templado de alta dureza.
El cermet posee de forma inherente un coeficiente de fricción extremadamente bajo (0.25), por lo que no necesita recubrimientos adicionales para evitar la adherencia. Al mecanizar acero inoxidable y aleaciones de titanio, la viruta fluye sin adherirse y el acabado de la pared del agujero alcanza directamente un acabado tipo espejo de Ra ≤ 0.1 μm.
El filo se pule a espejo con una muela de diamante, con una tolerancia del radio del filo de ≤0.001 mm. Así se evitan marcas de extrusión durante el corte y la rugosidad de la pared del agujero alcanza de forma constante Ra ≤ 0.1 μm, cumpliendo los requisitos de sellado de precisión sin rectificado posterior.
Incorpora una configuración de paso variable 3-flute que altera la frecuencia de vibración de corte y elimina por completo las marcas de vibración; los filos tienen una conicidad de 0.003 mm que reduce la fricción con la pared del agujero y mejora aún más su acabado.
Cuenta con tres canales helicoidales de refrigeración interna integrados, con una presión de refrigeración de hasta 120 bar. Combinado con un diseño de ranuras de evacuación de gran capacidad, este sistema aumenta la velocidad de evacuación de la viruta en 50% y evita que la viruta raye las paredes del agujero.
El eje es de Invar 36, una aleación de baja dilatación térmica con un coeficiente de solo 1.2×10⁻⁶/°C. Durante el mecanizado a alta velocidad, la deformación del eje es ≤0.002 mm, lo que asegura una precisión constante en el mecanizado de agujeros profundos.
La cabeza de corte y el mango se unen mediante un ajuste en caliente con interferencia, con una tolerancia de ajuste de ≤0.001 mm, lo que evita aflojamientos y excentricidad en mecanizados de alta velocidad y alto avance, con una repetibilidad de ≤0.003 mm.
Mantiene una dureza superior a 90% incluso a 1200°C, lo que permite un mecanizado a alta velocidad con vc = 150–200 m/min, con una eficiencia más de dos veces superior a la de los escariadores de metal duro.
Valores iniciales. Nuestros ingenieros pueden ajustar los parámetros a su máquina y a su pieza de trabajo.
| Material de la pieza de trabajo | Velocidad de corte vc (m/min) | Avance f (mm/rev) | Refrigerante |
|---|---|---|---|
| Acero templado, HRC 45+ | 150–180 | 0.08–0.15 | Interna + emulsión |
| Acero inoxidable 316L | 120–160 | 0.06–0.12 | Interna + MQL |
| Aleación de titanio Ti6Al4V | 80–120 | 0.05–0.1 | MQL |
Agujeros e industrias típicos para este escariador.
Mecanizado de agujeros de posicionamiento de φ6–φ20 mm en placas de molde de acero templado HRC 60+, con una rugosidad superficial del agujero de Ra ≤ 0.1 μm, para asegurar un ajuste de alta precisión entre pasadores guía y casquillos guía sin necesidad de rectificado.
Mecanizado de alojamientos de rodamientos de φ8–φ25 mm en el material base de componentes cementados de cajas de cambios con una dureza de HRC 58–62, para cumplir los requisitos de sellado y precisión durante el funcionamiento a alta velocidad.
Mecanizado de agujeros profundos de φ5–φ15 mm en el material base de trenes de aterrizaje de acero inoxidable HRC 55–60, con una relación profundidad-diámetro de hasta 10:1 y una tolerancia de redondez de ≤0.002 mm.
Mecanizado de agujeros de paso de fluidos de φ4–φ16 mm en el material base de acero de bloques hidráulicos de válvulas, para cumplir los requisitos de sellado de los sistemas de fluidos de alta presión.
Catálogos y fichas técnicas de esta familia de herramientas.
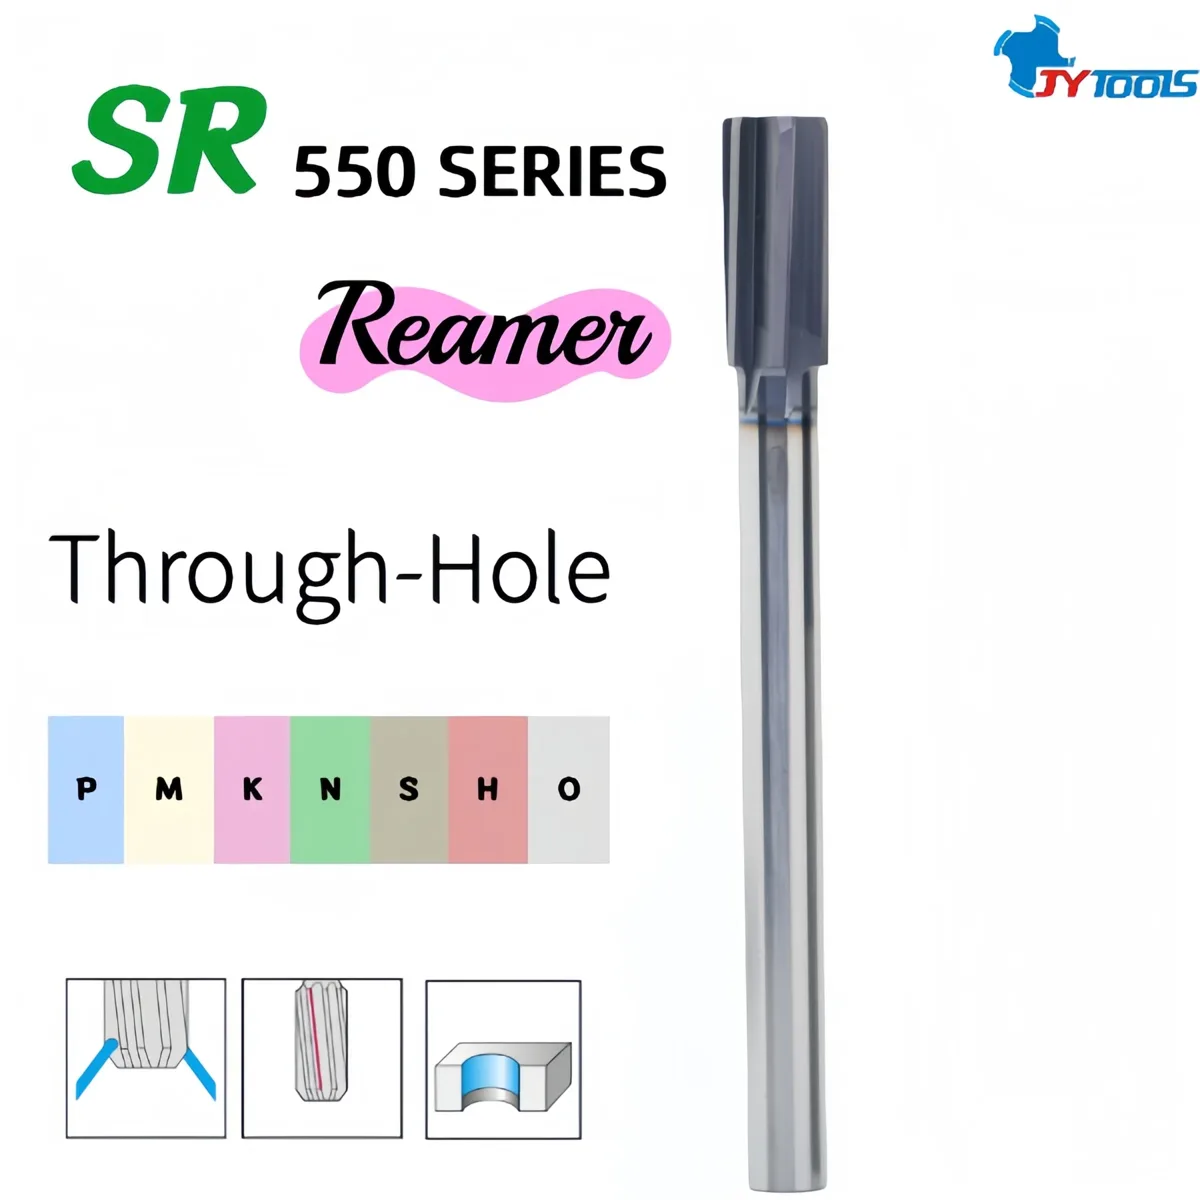 Escariador de metal duro integral SR550 para agujeros pasantesVer producto
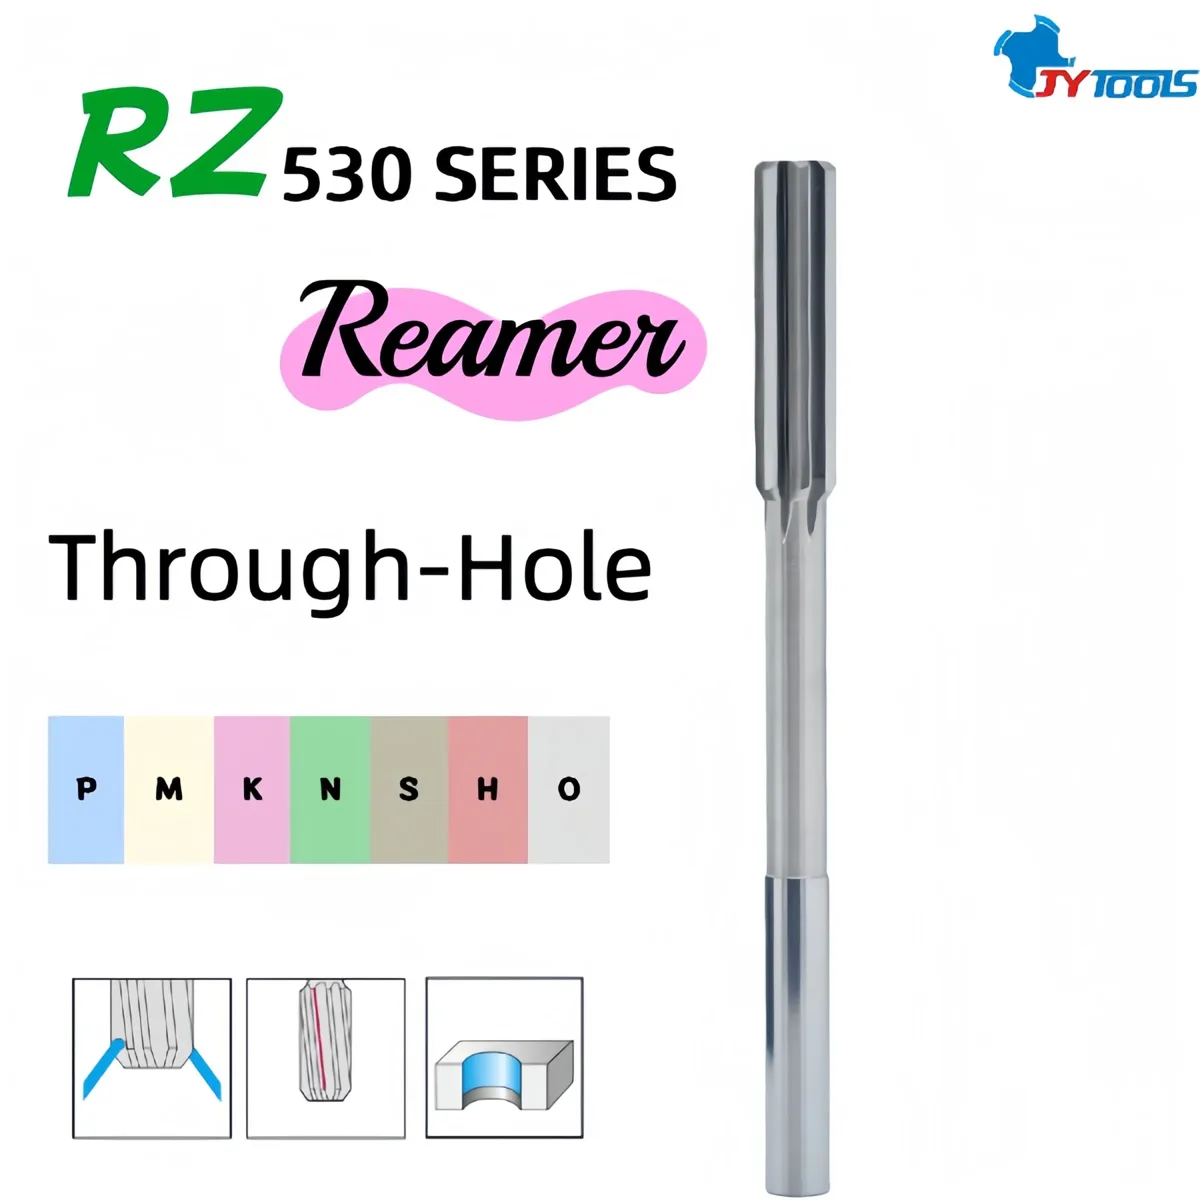 Escariador de metal duro integral RZ530 para agujeros pasantesVer producto
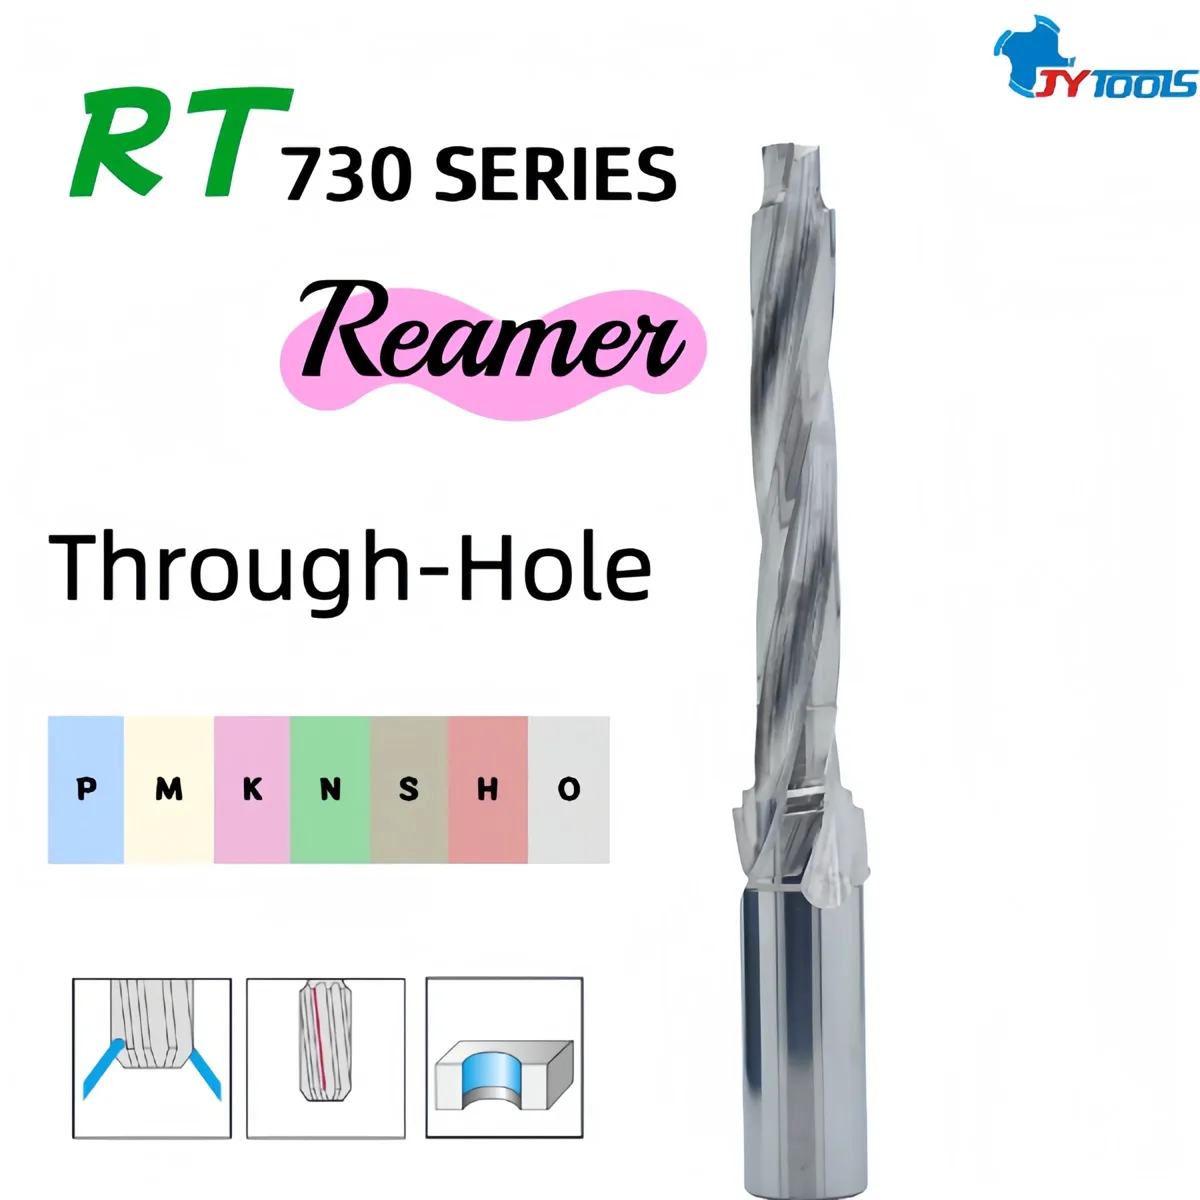 Escariador de metal duro RT730 de ranura helicoidal extralarga para agujeros pasantesVer producto
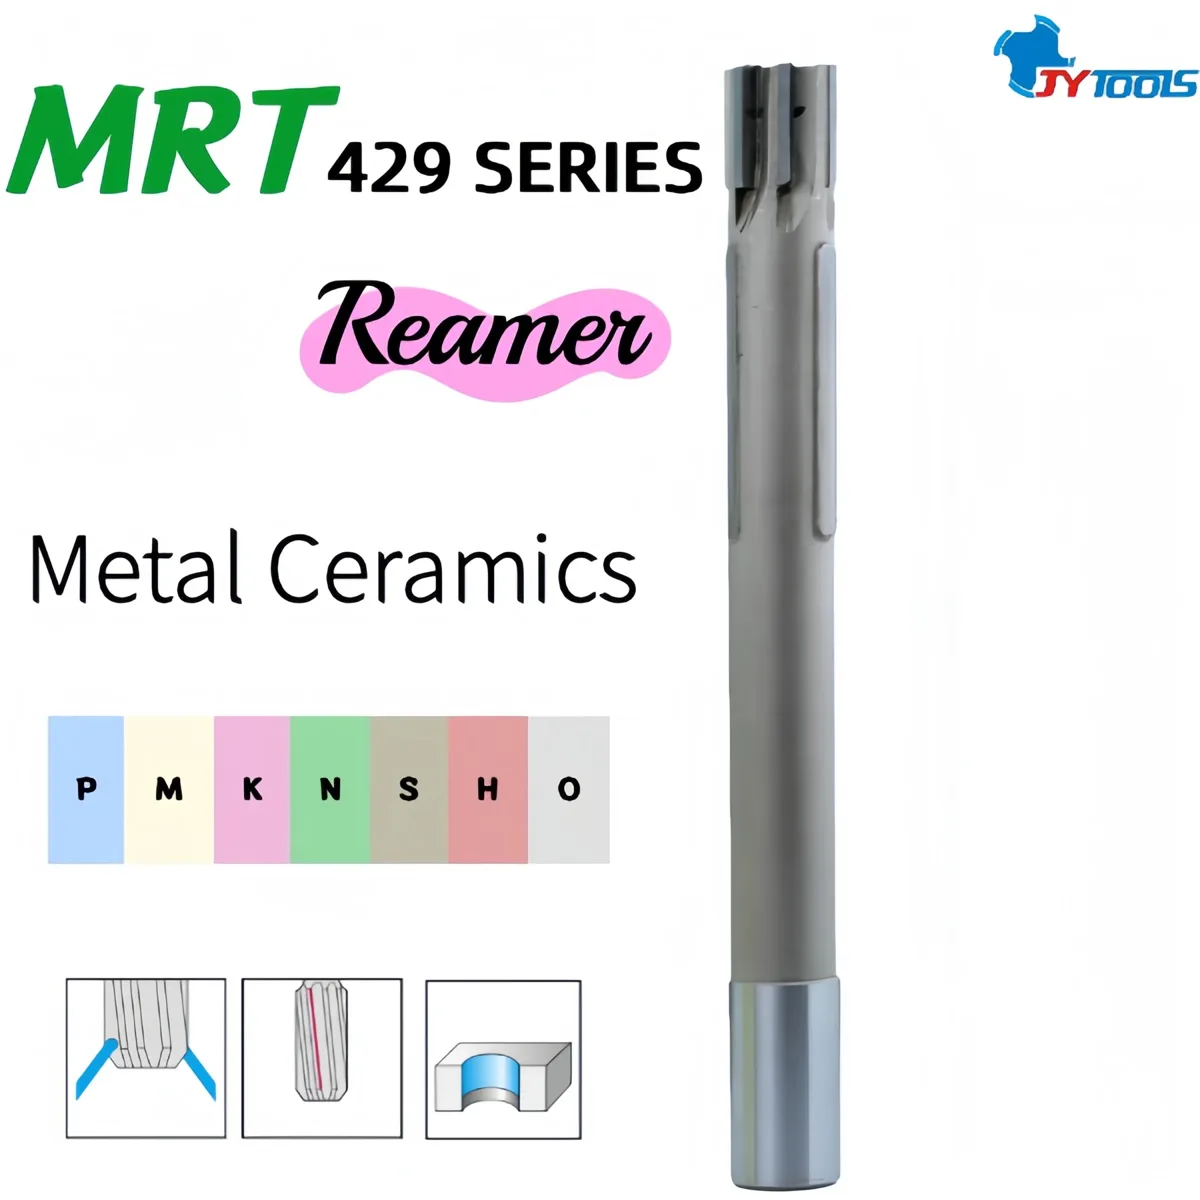 Escariador para agujeros profundos MRT429 soldado de cermetVer producto
Envíenos el diámetro del agujero, la tolerancia y el plano. Fabricamos tamaños estándar y escariadores a medida según sus muestras o planos.