Una herramienta afilada para el escariado de precisión de agujeros profundos
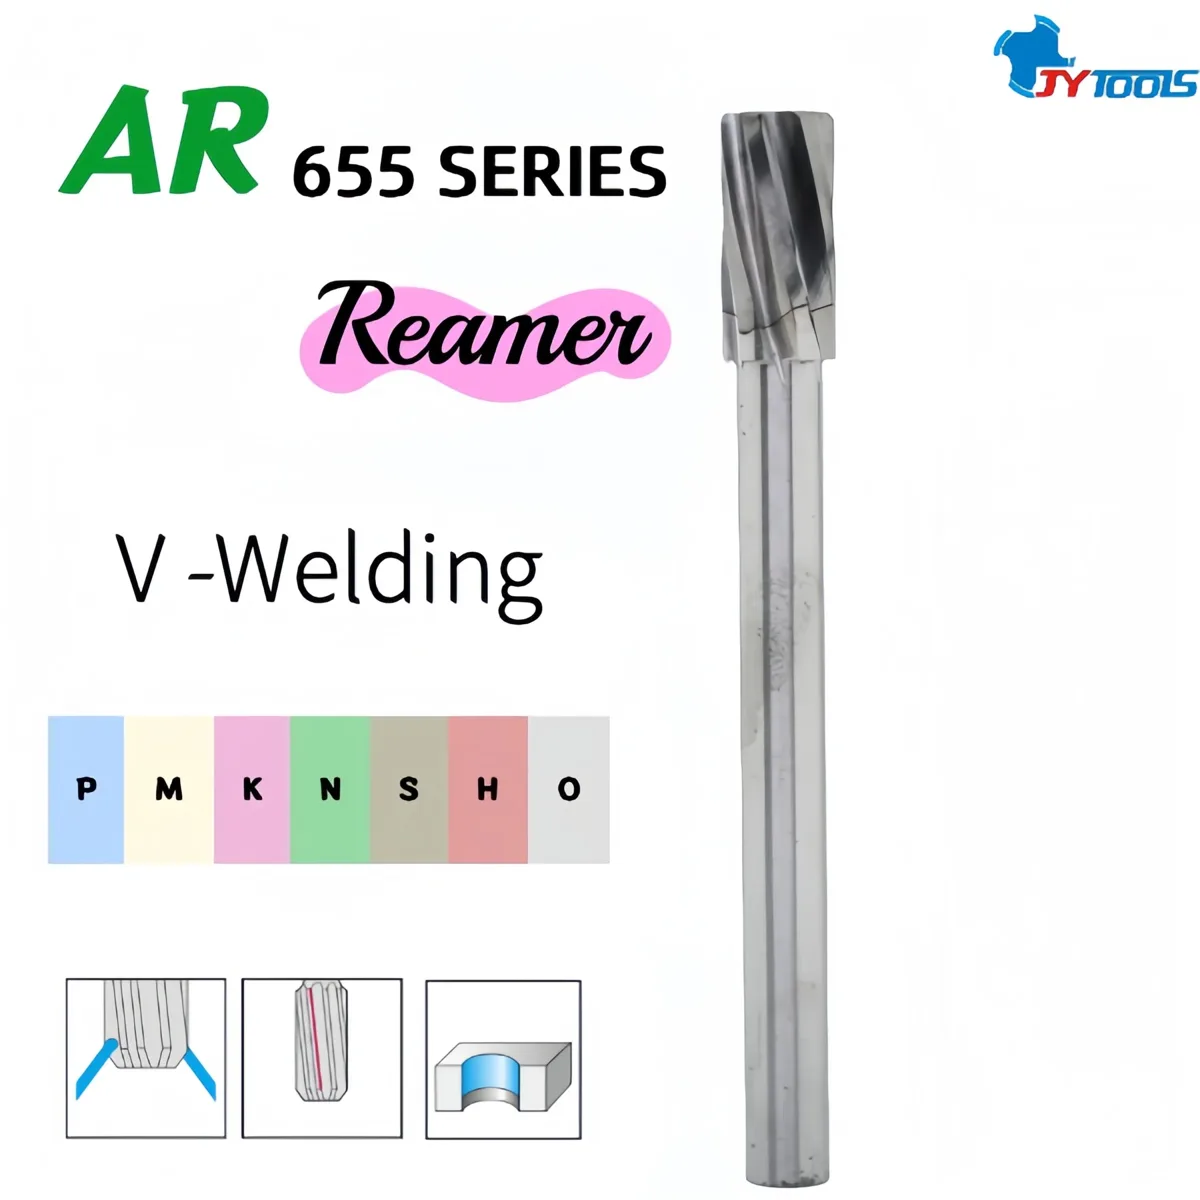
El escariador AR655 con soldadura en V une una cabeza de corte de metal duro a un mango de acero de alta resistencia mediante una soldadura láser en V, lo que resuelve las roturas y los desprendimientos de cabeza habituales en los escariadores soldados tradicionales. Está diseñado para agujeros profundos y de alta precisión en la fabricación aeroespacial y de moldes.
| Referencia | Serie AR655 |
|---|---|
| Tipo | Escariador soldado de metal duro de seis ranuras |
| Aplicación | Escariado de agujeros profundos / pasantes |
| Tamaño de ejemplo | D14.75 × 28L × D12 × 186L |
| Recubrimiento | Nano TiAlN (PVD, 2 μm) |
| OEM / ODM | Fabricado según sus muestras o planos |
| Origen | Shenzhen, China |
Cada detalle del diseño busca un escariado estable y sin vibraciones en agujeros profundos y de tolerancia estricta.
30% más de superficie de contacto que la soldadura plana y 50% más de resistencia de la soldadura, con capacidad para soportar impactos radiales superiores a 1,000 N.
Una conicidad de filo de 0.005 mm reduce la fricción con la pared y las ranuras de paso variable rompen la vibración para eliminar las marcas de vibración.
La pasivación del filo de 0.002 mm evita el astillado y logra Ra ≤ 0.15 μm en agujeros de calidad aeroespacial.
Cuatro canales helicoidales de refrigeración de hasta 100 bar evacuan la viruta 40% más rápido y la mantienen alejada de la pared del agujero.
Un acero especial de amortiguación aporta 25% más de rigidez y mantiene la excentricidad en ≤ 0.003 mm a 15× el diámetro de la herramienta.
Recubrimiento PVD de 2 μm con dureza de hasta HV3800 y coeficiente de fricción de 0.3, para duplicar la vida útil de la herramienta.
El envejecimiento por vibración de alta frecuencia elimina las tensiones residuales de la soldadura y evita grietas a altas velocidades y profundidades.
Cada escariador se comprueba por ultrasonidos en fábrica para confirmar que la soldadura no tiene defectos internos.
Valores iniciales. Nuestros ingenieros pueden ajustar los parámetros a su máquina y a su pieza de trabajo.
| Material de la pieza de trabajo | Velocidad de corte vc (m/min) | Avance f (mm/rev) | Refrigerante |
|---|---|---|---|
| Aleación de titanio | 40–60 | 0.05–0.15 | MQL |
| Acero inoxidable | 50–80 | 0.08–0.20 | Interna + emulsión |
| Acero | 60–100 | 0.10–0.25 | Emulsión |
Probado en agujeros donde la precisión, la profundidad y el acabado superficial son críticos.
Agujeros profundos en álabes de motor y componentes de tren de aterrizaje de titanio, además de piezas de control hidráulico y neumático.
Microagujeros en implantes ortopédicos e instrumental quirúrgico de acero inoxidable.
Agujeros de posicionamiento en placas de moldes de inyección y matrices de estampado para un ajuste preciso de los pasadores guía.
Agujeros para el paso de fluidos en bloques de válvulas de acero, sellados para sistemas de alta presión. También se utiliza en la hidráulica de motores y transmisiones de automoción.
Catálogos y fichas técnicas de esta familia de herramientas.
 Escariador de metal duro integral SR550 para agujeros pasantesVer producto
 Escariador de metal duro integral RZ530 para agujeros pasantesVer producto
 Escariador de metal duro RT730 de ranura helicoidal extralarga para agujeros pasantesVer producto
 Escariador para agujeros profundos MRT429 soldado de cermetVer producto
Envíenos el diámetro del agujero, la tolerancia y el plano. Fabricamos tamaños estándar y escariadores a medida según sus muestras o planos.