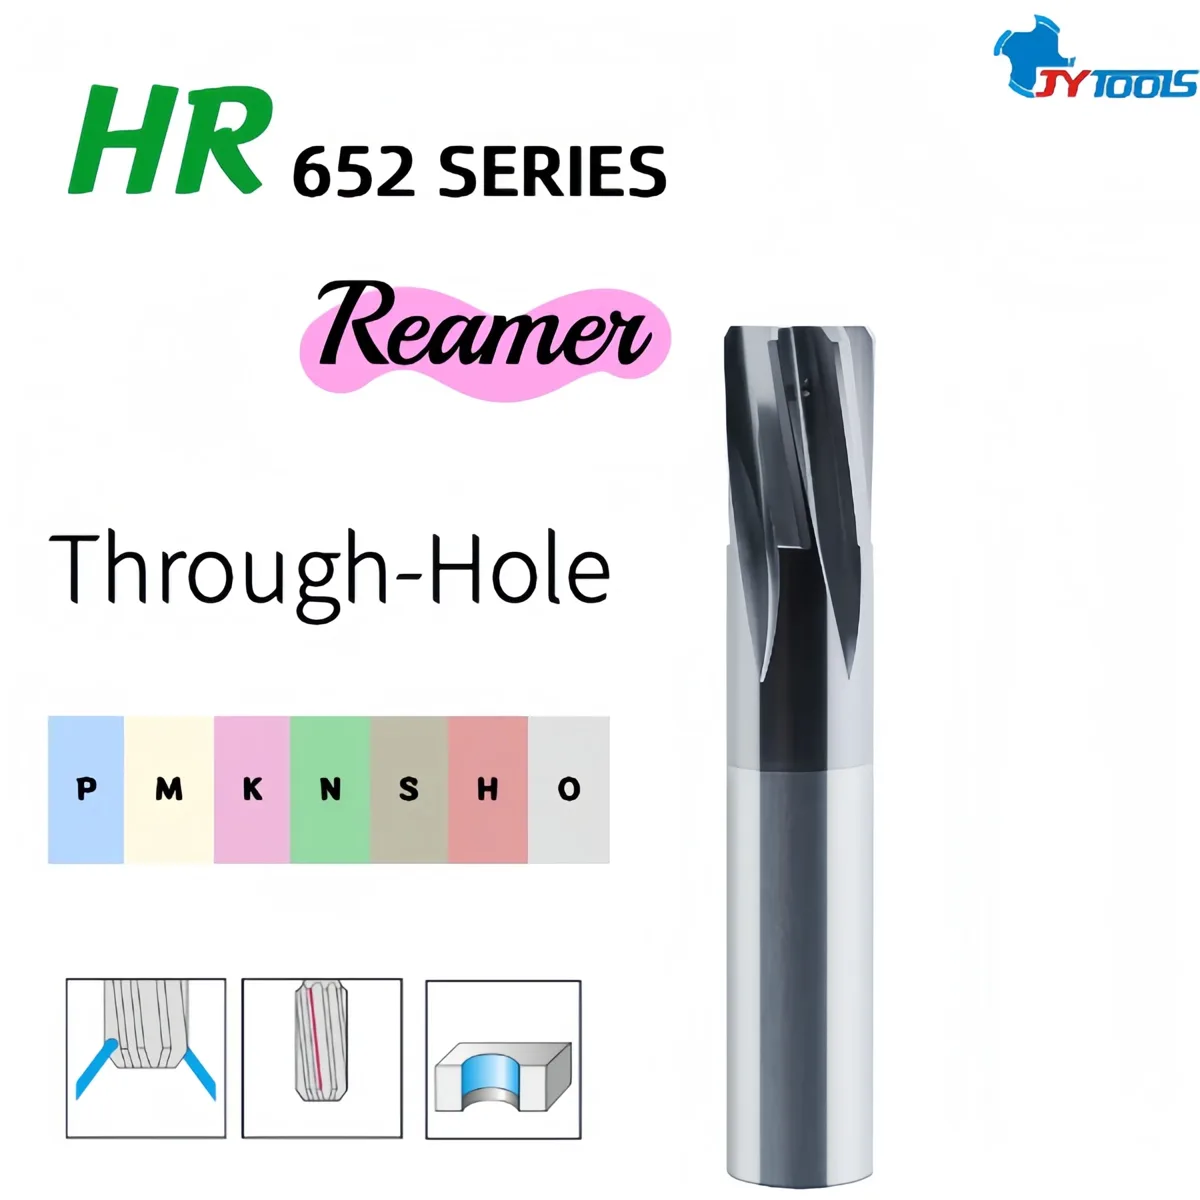
Escariador de cuatro filos / Escariador de evacuación helicoidal de viruta
Los escariadores para agujeros pasantes de ranura helicoidal serie HR652 son herramientas potentes diseñadas por JIAYI Tools para mecanizar materiales difíciles de mecanizar, como acero inoxidable, aleaciones de titanio y superaleaciones. Su innovador diseño de «ranuras helicoidales + amplias ranuras de transporte de viruta» logra un avance en la «evacuación helicoidal de la viruta, sin adherencia y con alto acabado superficial» al mecanizar materiales propensos a adherirse a la herramienta, y resuelve por completo los problemas habituales de los escariadores tradicionales de filo recto: mala evacuación de la viruta, adherencia y rayaduras en las paredes del agujero. Ofrece soluciones revolucionarias de mecanizado de agujeros pasantes para los sectores aeroespacial, de equipos de energía y de dispositivos médicos.
| Referencia | Serie HR652 |
|---|---|
| Tipo | Escariadores de metal duro |
| Nombre del producto | Escariadores de seis ranuras para agujeros profundos / Escariadores para agujeros pasantes |
| Tamaño de ejemplo | D10.65 × 22L × D10 × 186L |
| Recubrimiento | Nano DLC |
| OEM / ODM | Fabricado según sus muestras o planos |
| Origen | Shenzhen, China |
Detalles de diseño que mantienen el escariado estable, preciso y sin vibraciones.
Incorpora una estructura 6-edge con paso desigual para alterar la frecuencia de vibración de corte; el filo integra una conicidad de 0.002 mm y un diseño de ancho variable para repartir la fuerza de forma uniforme durante el corte con filo largo, de modo que las paredes del agujero quedan sin escalones ni marcas de vibración.
El filo tiene un ángulo de hélice de 35°, que permite que la viruta generada durante el corte se evacue de forma natural por las ranuras helicoidales, evitando su acumulación y la adherencia a la herramienta. Este diseño mejora la eficiencia de evacuación de la viruta en 50% al mecanizar acero inoxidable y aleaciones de titanio.
El cuerpo de la herramienta se mecaniza en una sola pieza de metal duro de grano ultrafino (HRC 68), sin uniones soldadas, lo que evita aflojamientos y excentricidad en mecanizados de alta velocidad y alto avance, con una repetibilidad de ≤0.003 mm.
Con tecnología de nanorrecubrimiento PVD, este recubrimiento tiene solo 1.5 μm de espesor y un coeficiente de fricción de apenas 0.15. Es más adecuado que el recubrimiento TiAlN tradicional para materiales propensos a la adherencia y prolonga la vida útil de la herramienta 2.5 veces.
Cuenta con tres canales helicoidales de refrigeración interna integrados, con una presión de refrigeración de hasta 120 bar. Combinado con un diseño de ranuras de evacuación de gran capacidad, este sistema aumenta la velocidad de evacuación de la viruta en 50% y evita que la viruta raye las paredes del agujero.
La tira de filo delantera presenta un ángulo de guía de 15° para reducir la deformación por compresión en el lado de entrada; la tira trasera tiene un filo con acabado espejo de 0.002 mm que evita astillados y rebabas en el lado de salida, con una rugosidad constante de la pared del agujero de Ra ≤ 0.15 μm.
El ángulo de ataque presenta un diseño adaptativo de 5° a 8°, que optimiza automáticamente la fuerza de corte al mecanizar distintos materiales, reduce el desgaste de la herramienta y mejora la estabilidad del mecanizado.
Cada escariador supera una prueba de equilibrado dinámico G2.5-grade, lo que asegura un funcionamiento sin vibraciones a altas velocidades de 20,000 rpm y garantiza la estabilidad del mecanizado.
Valores iniciales. Nuestros ingenieros pueden ajustar los parámetros a su máquina y a su pieza de trabajo.
| Material de la pieza de trabajo | Velocidad de corte vc (m/min) | Avance f (mm/rev) | Refrigerante |
|---|---|---|---|
| Acero inoxidable 316L | 60–90 | 0.05–0.12 | Interna + MQL |
| Aleación de alta temperatura Inconel 718 | 30–50 | 0.03–0.08 | Interna de alta presión |
| Aleación de titanio Ti6Al4V | 50–80 | 0.04–0.1 | MQL |
Agujeros e industrias típicos para este escariador.
Mecanizado de agujeros pasantes de φ3–φ12 mm en sustratos de aleación de titanio y superaleaciones utilizados en álabes de motores de aeronaves y trenes de aterrizaje, con una rugosidad de la pared del agujero de Ra ≤ 0.15 μm, sin adherencia ni rayaduras.
Mecanizado de agujeros de columnas guía de φ5–φ20 mm en placas de molde de acero templado HRC 55 +, con una rugosidad de la pared del agujero de Ra ≤ 0.15 μm, que cumple los requisitos de ajuste de alta precisión sin necesidad de rectificado.
Mecanizado de agujeros pasantes de φ1–φ6 mm en sustratos de acero inoxidable y aleación de titanio para implantes ortopédicos e instrumental quirúrgico, para garantizar la precisión y la biocompatibilidad de los dispositivos médicos.
Mecanizado de conductos de fluido de φ4–φ16 mm en sustratos de acero inoxidable y aleaciones de alta temperatura para turbinas de gas y bloques hidráulicos de válvulas, para cumplir los requisitos de sellado de los sistemas de fluidos de alta presión.
Catálogos y fichas técnicas de esta familia de herramientas.
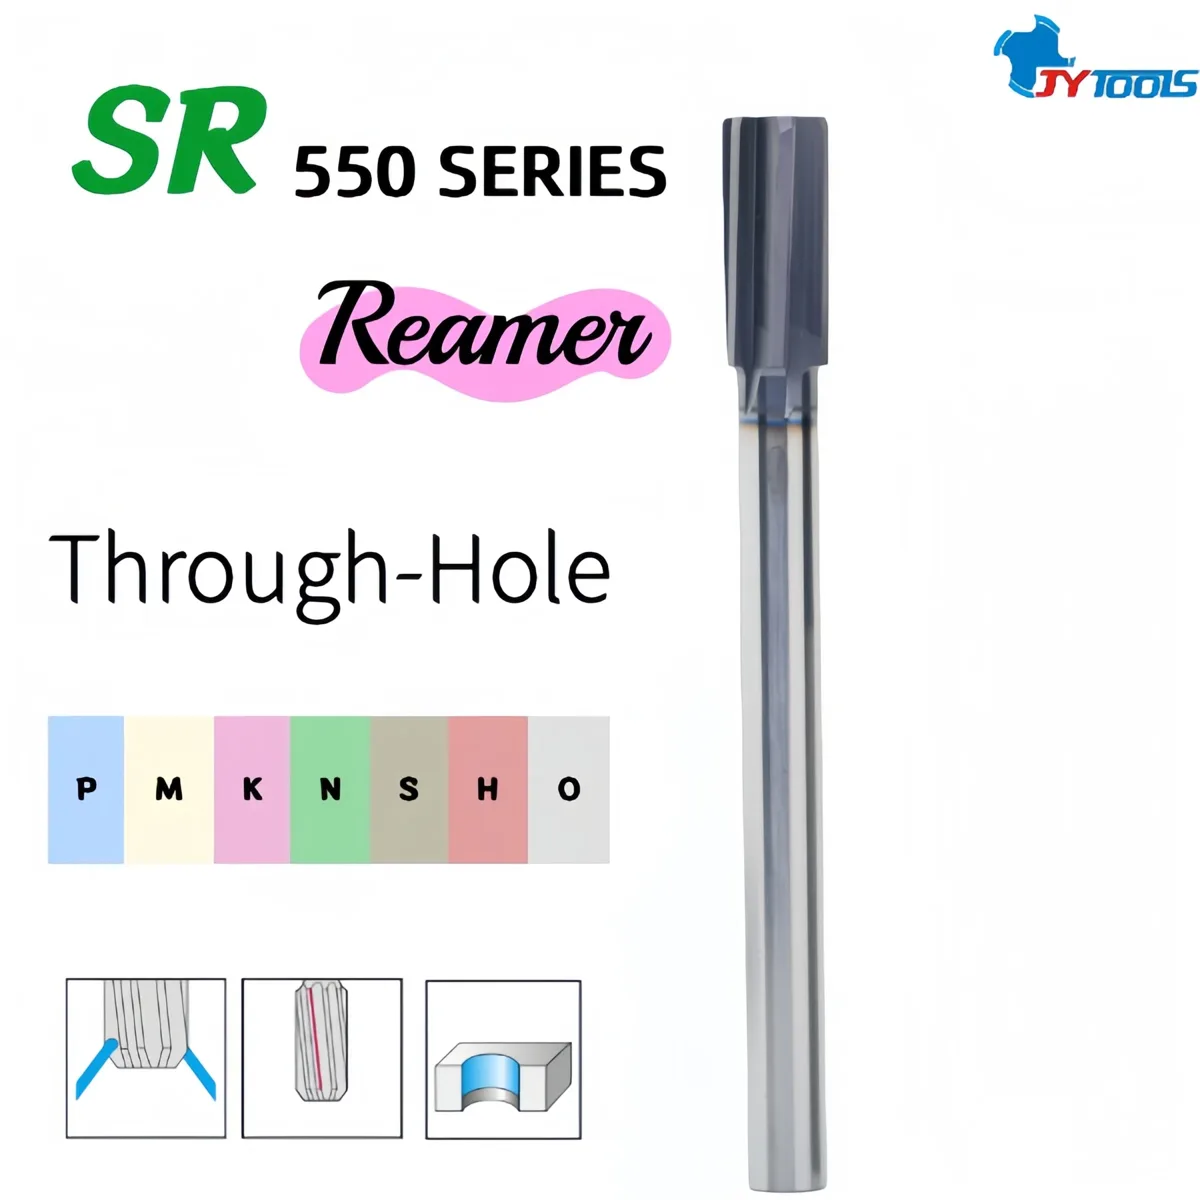 Escariador de metal duro integral SR550 para agujeros pasantesVer producto
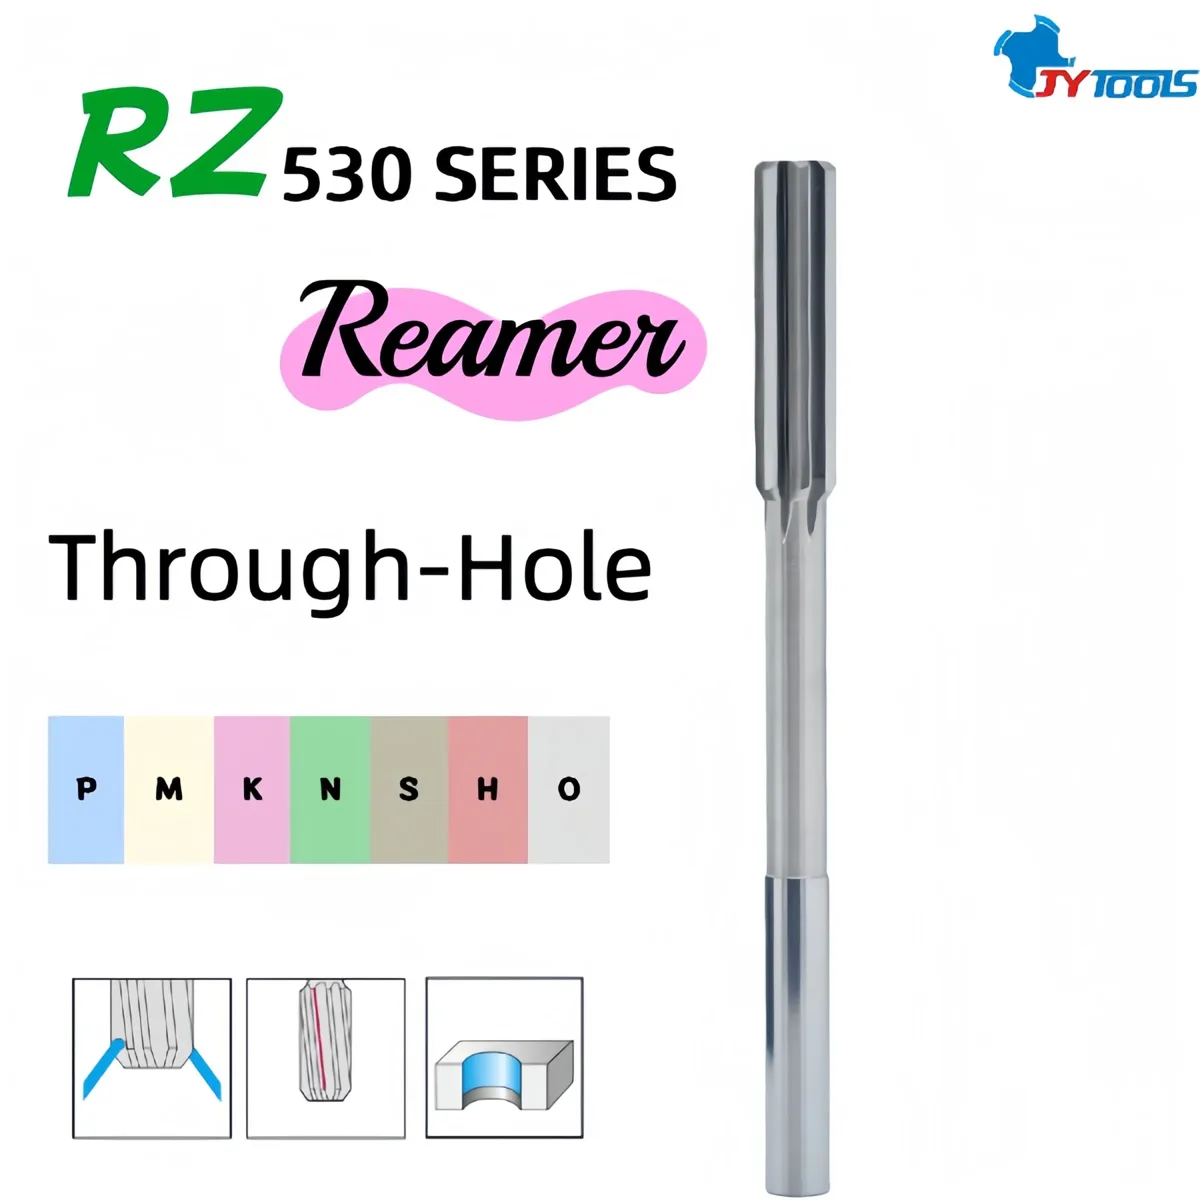 Escariador de metal duro integral RZ530 para agujeros pasantesVer producto
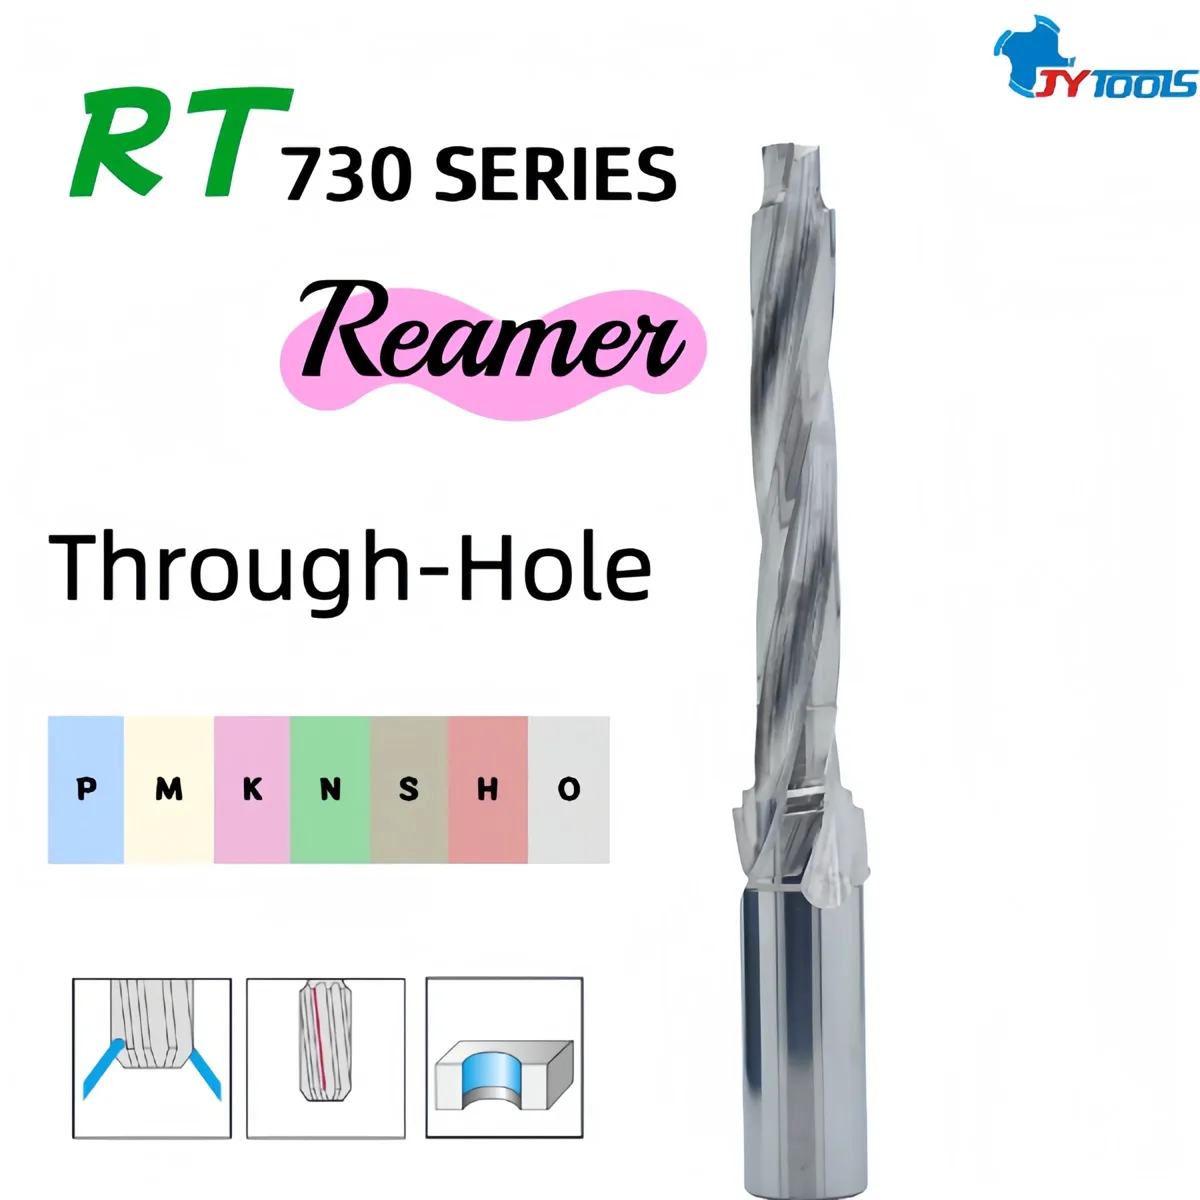 Escariador de metal duro RT730 de ranura helicoidal extralarga para agujeros pasantesVer producto
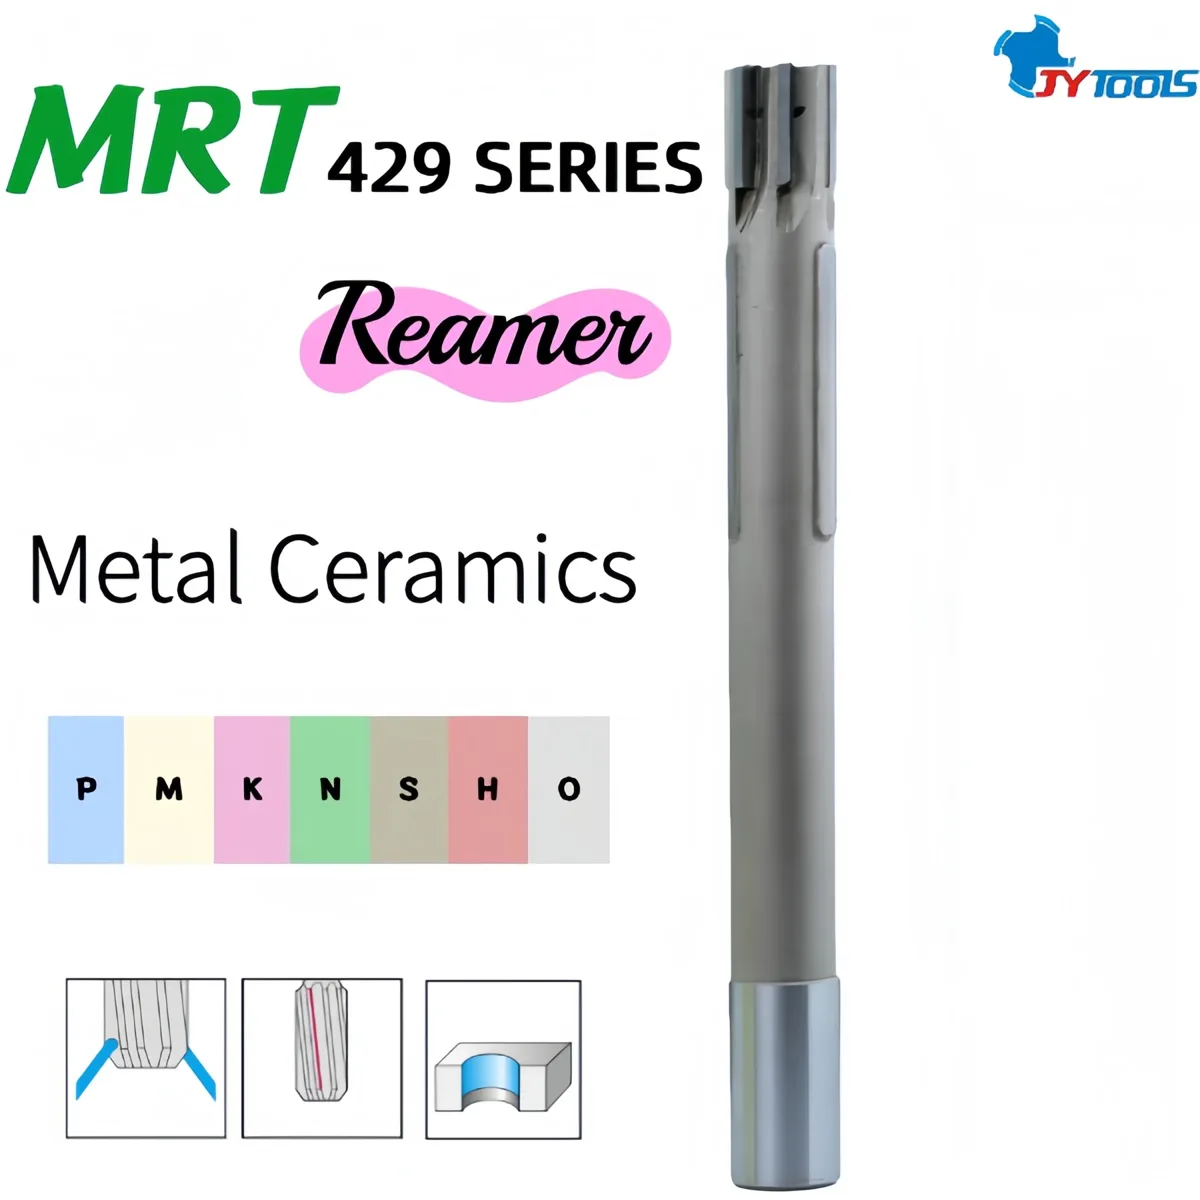 Escariador para agujeros profundos MRT429 soldado de cermetVer producto
Envíenos el diámetro del agujero, la tolerancia y el plano. Fabricamos tamaños estándar y escariadores a medida según sus muestras o planos.